手板制作通常使用低成本的树脂或尼龙,而量产模具使用钢材(如P20、H13)。手板的成本优势在于,一次设计修改只需重新打印一个模型,而模具修改则需要电火花、线切割等机加工。手板阶段的充分验证,直接决定了注塑加工能否以的废品率、快的周期完成订单。例如,一个含多个滑块结构的玩具车模模具,若手板未验证滑块运动干涉,量产时可能出现卡模或部件粘连,导致模具损坏。通过手板模拟滑块运动轨迹,可以提前调整模具分型面角度,避免此类问题。
玩具厂样板制作方法主要包括以下步骤
1.
依据设计图稿确定尺寸和比例制作样板前需明确样品尺寸,根据尺寸调整设计图稿比例,并确定实物各部分比例。出纸样时应从整体入手,通常从身体主体部分开始绘制,便于后续展开其他版片(如四肢、头部)的拼接与修改。此步骤需确保各部分比例协调,避免局部过大或过小影响整体造型。
2.
考虑玩具纸样与三维空间的联系布绒玩具的纸样需将平面图形转化为立体造型,要求设计师具备空间想象能力。例如,毛绒公仔的头部需在纸样上体现弧度:正面需圆润,两腮饱满;侧面需呈现圆润轮廓,嘴尖微翘,额头宽畅。折位形状、弧度方向等细节均需在纸样上精准标注,以确保缝制后立体效果符合设计预期。
3. 利用玩具绘画辅助出纸样通过绘制玩具的侧面、正面、底面视图,可快速确定主要裁片形状。绘图比例正确能直接提升纸样精度,减少试版次数,降低材料浪费。例如,头部裁片需根据正面和侧面视图确定弧度,身体裁片需结合底面视图规划填充空间,从而优化样板结构。
4.
制作样板遵循制作原则样板制作需严格遵循以下原则:直线与弧线:直线需笔直,弧线需圆润流畅;角度与比例:各部分角度一致,比例协调;对称性:梯形等有中心线的样板需保持两侧对称,矩形样板对边需平行;定位点:拼接或省道定位点需准确对应,避免错位。这些原则确保样板在裁剪和缝制过程中精准匹配,减少误差。
5. 标注样板标志样板需标注产品型号、名称、部位名称、编号、材料名称、丝流毛向及裁片数量等信息。若样板体积过小无法完整标注,可制作工艺清单并编号,直接在样板上标注编号以简化信息。清晰的标志有助于后续工序快速识别样板用途,避免混淆。
6.
制作排料示意图排料示意图需明确样板的丝流方向、倒顺排列或同向排列方式,以及套裁方案。通过优化排料布局,可精准计算单位裁片量,限度减少材料损耗,降低生产成本。进行后续工序并对比修改完成排料后进行裁剪、缝制、绣花(或丝印)、填充等工序。样板制作完成后需与原始设计图对比,检查立体效果是否达标。若存在偏差,需及时修改样板并重新确认,确保终产品符合客户要求。
样板手办是什么
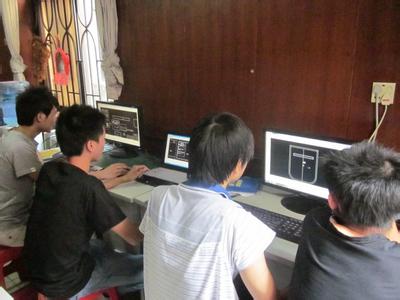
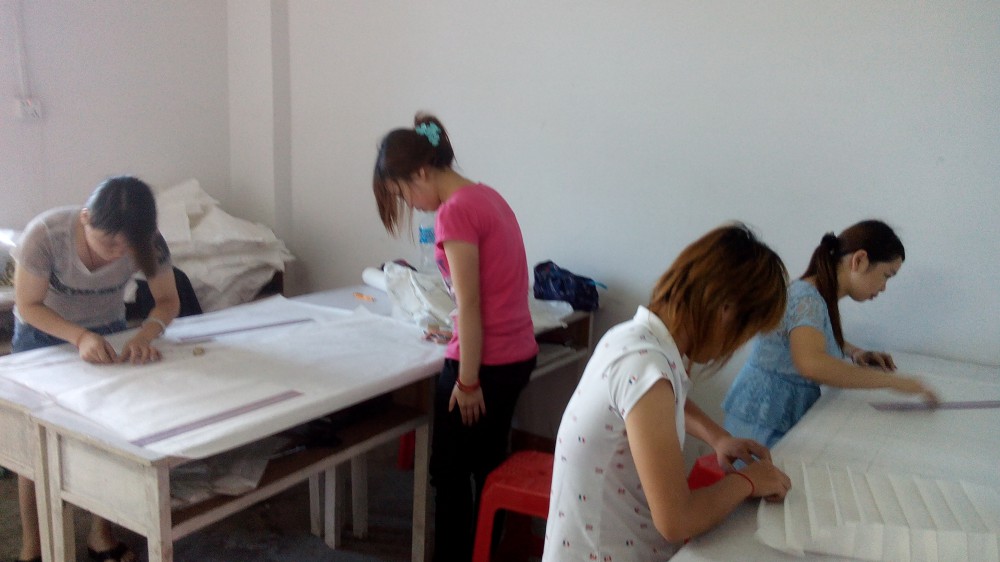
玩具注塑加工注塑手板制作
从“流动”与“固化”看注塑本质
注塑成型的基本原理,可以简化为“熔融-流动-填充-固化”四个步骤。塑料颗粒在注塑机料筒中被加热至熔融状态,随后在螺杆的高压推动下,通过喷嘴和浇注系统,高速射入一个精心加工的金属模具型腔中。塑料熔体在模具内迅速冷却、定型,终开模取出,得到与模具型腔形状完全一致的塑料制品。
这个过程中,有两个物理量至关重要:熔体流动速率和收缩率。熔体流动速率决定了塑料填充模具细节的能力;收缩率则决定了成品尺寸与模具尺寸之间的差异。玩具加工中,对这两个参数的精确控制,直接关系到玩具的装配精度和表面质量。 咨询详情
注塑成型的基本原理,可以简化为“熔融-流动-填充-固化”四个步骤。塑料颗粒在注塑机料筒中被加热至熔融状态,随后在螺杆的高压推动下,通过喷嘴和浇注系统,高速射入一个精心加工的金属模具型腔中。塑料熔体在模具内迅速冷却、定型,终开模取出,得到与模具型腔形状完全一致的塑料制品。
这个过程中,有两个物理量至关重要:熔体流动速率和收缩率。熔体流动速率决定了塑料填充模具细节的能力;收缩率则决定了成品尺寸与模具尺寸之间的差异。玩具加工中,对这两个参数的精确控制,直接关系到玩具的装配精度和表面质量。 咨询详情
模具是“负形”,手板是“正形”的验证工具,在玩具注塑加工中,模具是核心。模具型腔相当于玩具的“负形”,即玩具外部形状的凹版。但制造一副高精度钢模成本高、周期长。在开模之前,需要先制作注塑手板——即使用快速成型技术(如3D打印或硅胶复模)制造出与终注塑产品形状、尺寸一致的实物模型。手板的作用不是“生产”,而是“验证”。它检验设计师图纸上的三维模型,在真实物理世界中是否具备可装配性、是否满足人机工学(如儿童抓握的弧度)、以及表面处理效果(如磨砂、高光)是否达到预期。通过手板,可以在不修改模具的情况下,发现并修正设计缺陷,避免模具制作完成后的高昂返工成本。 咨询详情
玩具注塑的特殊性:材料选择与安全标准,不同于工业零部件,玩具注塑加工对材料有额外要求。常用材料包括ABS(丙烯腈-丁二烯-苯乙烯共聚物,兼具强度与韧性)、PP(聚丙烯,耐化学性好,常用于食品接触类玩具)、TPE(热塑性弹性体,用于软胶部件,如玩具轮子或咬胶)。这些材料在注塑时,需要考虑流动性对薄壁填充的影响。玩具部件往往有大量薄壁、倒扣或复杂曲面(如汽车玩具的引擎盖、人物模型的头发),熔体若流动性不足,会出现“缺料”或“熔接痕”。手板阶段就需要模拟注塑流动,通过调整进胶口位置、增加排气槽,确保模具设计能实现完整填充。 咨询详情
手板制作:从“打样”到“优化”的闭环
手板制作并非一次性完成。通常采用SLS(选择性激光烧结)或SLA(立体光固化)工艺,快速成型出树脂或尼龙材质的原型。这些手板经过打磨、喷涂后,用于组装测试。如果发现配合间隙过大或过小,则反馈至模具设计,修改模具型腔的尺寸补偿值(如收缩率补偿)。例如,一个玩具关节球头与球窝的配合,在手板阶段需反复测试过盈量。过紧则组装困难,过松则关节松垮。手板提供的实物数据,直接指导模具加工时对分型面、顶出机构、滑块斜顶等结构的调整,确保终注塑出的玩具在百万次开合后仍保持顺滑。 咨询详情
手板制作并非一次性完成。通常采用SLS(选择性激光烧结)或SLA(立体光固化)工艺,快速成型出树脂或尼龙材质的原型。这些手板经过打磨、喷涂后,用于组装测试。如果发现配合间隙过大或过小,则反馈至模具设计,修改模具型腔的尺寸补偿值(如收缩率补偿)。例如,一个玩具关节球头与球窝的配合,在手板阶段需反复测试过盈量。过紧则组装困难,过松则关节松垮。手板提供的实物数据,直接指导模具加工时对分型面、顶出机构、滑块斜顶等结构的调整,确保终注塑出的玩具在百万次开合后仍保持顺滑。 咨询详情
课程培训特色
基础薄弱教学:适合无相关经验的学员,课程从基础开始逐步深入。
小班教学:每班人数较少,确保老师能够关注到每位学员的学习情况。
上课时间弹性:学员可根据自身时间安排选择上课时间,方便灵活。
老师针对性辅导:针对学员在学习过程中的薄弱环节进行一对一辅导,确保学员掌握相关技能。
实践操作:注重实践操作能力的培养,通过实际操作让学员更好地掌握手袋出格的技巧。
包学会速成班:学校承诺包学会为止,学习周期一般为45天,学员经考核毕业后可顺利进厂工作。